

Recherche sur le processus d'usinage des filetages des joints de tuyaux en alliages de titane
Dec 25, 2025
Laisser un message
Les joints de tuyaux en alliage de titane sont des connecteurs essentiels dans les systèmes de canalisations, et la fiabilité des connexions filetées détermine directement la sécurité et la stabilité du système. Cependant,alliage de titanea une mauvaise usinabilité, avec des problèmes tels qu'un faible module élastique, une résistance élevée à la coupe, une faible conductivité thermique, un écrouissage facile et une adhérence de l'outil, ce qui pose de nombreux défis à l'usinage des filetages.
I. Principales difficultés liées à l'usinage du filetage des joints de tuyaux en alliage de titane
1. Haute résistance à la coupe et durcissement facile
L'alliage de titane présente une résistance élevée et une -résistance aux températures élevées, ce qui entraîne des forces de coupe importantes lors de l'usinage. La dureté de la couche durcie en surface atteint 1,5 à 2 fois celle de la matrice, ce qui aggrave l'usure de l'outil et même la casse de l'outil.
2. Conductivité thermique extrêmement faible
L'accumulation de chaleur de coupe provoque une usure et une déformation de l'outil à haute température, et déclenche également une transformation de phase de l'alliage de titane, affectant les propriétés mécaniques du filetage.
3. Adhérence sévère de l'outil
L'alliage de titane présente une forte activité chimique à des températures de coupe élevées et se lie facilement à l'outil pour former des bords-accumulés, ce qui entraîne des bavures et des rayures sur les filetages, réduisant ainsi la précision et accélérant la perte d'outil.
4. Contrôle difficile de la précision du filetage
En raison de son faible module élastique, le matériau se déforme facilement élastiquement et se décharge facilement lors de l'usinage, entraînant des écarts dimensionnels. La plupart d'entre eux sont des filetages de précision comme MJ, qui ont des exigences strictes en matière de pas, de profil de filetage et de diamètre primitif, ce qui augmente la difficulté.
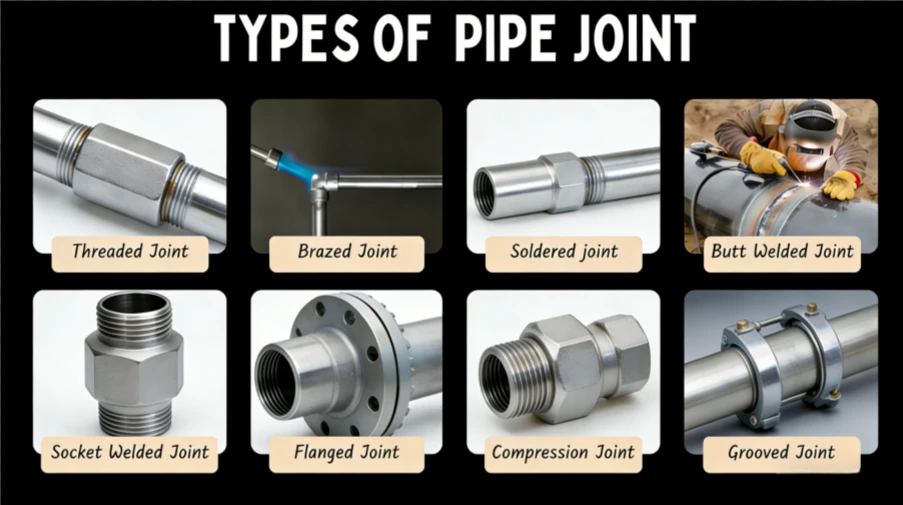
II. Liens clés du processus d'usinage du filetage des joints de tuyaux en alliage de titane
1.Sélection des outils
Matériel: Le meilleur choix est celui des matériaux à haute dureté, résistance à l'usure, résistance aux températures élevées et stabilité chimique. Les matériaux couramment utilisés comprennent le carbure cémenté (pour vitesses moyennes et faibles, faible coût), le CBN (pour vitesses élevées, haute fragilité) et le PCD (pour finition, prix élevé).
Paramètres: Grand angle de coupe et angle de dépouille, rayon de bord raisonnable, précision du profil de filetage qualifiée + meulage de précision du tranchant.
Flûte à copeaux: Conception avec grand angle d'hélice + large flûte pour obtenir une évacuation rapide des copeaux, évitant ainsi l'accumulation de chaleur et les rayures.
2.Optimisation des paramètres d'usinage
Vitesse de coupe: Une vitesse excessivement élevée entraîne facilement une élévation de température, des dommages aux outils et une transformation de phase du matériau ; une vitesse excessivement faible entraîne un faible rendement et un écrouissage accru. Pour les outils en carbure cémenté, la vitesse est de 5 à 20 m/min ; pour les outils CBN, c'est 20-40 m/min.
Vitesse d'alimentation: Un équilibre entre efficacité et qualité, réglé en fonction du pitch. Pour l'usinage grossier : 0,15-0,3 mm/r (pour un enlèvement de matière efficace) ; pour la finition : 0,05-0,15 mm/r (pour assurer la précision et la finition de surface). Une vitesse d'avance excessivement élevée a tendance à augmenter la force de coupe et la chaleur, ce qui entraîne des surfaces rugueuses et un écaillage de l'outil ; une vitesse d'avance trop faible entraîne un faible rendement et un frottement excessif.
Profondeur de coupe: Adoptez une coupe en couches pour éviter une force de coupe excessive. Pour l'usinage grossier : 0,2-0,5 mm par passe ; pour la finition : 0,05-0,1 mm par passe, réduisant l'impact de l'écrouissage.
3.Sélection des méthodes d'usinage
Tournant: Convient aux filetages internes et externes des pièces d'arbre/manchon. Le tournage CNC garantit la précision avec un usinage étape par étape-par- ; des outils à haute -rigidité sont nécessaires pour les filetages internes.
Fraisage : Convient aux pièces complexes, avec des avantages significatifs dans le traitement de filetages à grand-pas/multi-départ/forme spéciale-et de filetages internes à trous profonds-. Contrôlez l’entrée et la sortie de l’outil pour éviter les défauts.
Taraudage/découpe : Convient aux filetages de petite-taille, nécessitant des outils spéciaux + un refroidissement et une lubrification. Le taraudage par vibration est préférable pour réduire l'adhérence de l'outil.
4. Mesures de refroidissement et de lubrification
Fluide de coupe : Nécessite de bonnes performances de refroidissement et de lubrification ainsi qu'une stabilité chimique, divisées en types à base d'huile-(lubrification forte) et -solubles dans l'eau (refroidissement fort), sélectionnés selon les besoins.
Méthode de lubrification : Injection d'huile précise à haute-pression ; les outils de refroidissement internes sont utilisés pour les filetages internes à trous profonds-.
III. Contrôle qualité de l'usinage des filetages des joints de tuyaux en alliage de titane
1. Contrôle des processus
Contrôlez strictement le serrage pour éviter la déformation, remplacez régulièrement les outils usés, contrôlez la température ambiante ; utiliser SPC pour le contrôle de la qualité dans la production de masse.
2. Contrôle dimensionnel
Doit inspecter le pas, l'angle du filetage, le diamètre du pas, etc. Pour une précision générale, utilisez des jauges à tampon/jauges à anneau ; pour une haute précision, utilisez des projecteurs et des machines à mesurer tridimensionnelles (MMT) ; contrôler strictement les erreurs cumulatives et de pitch.
3.Inspection des surfaces
La rugosité de la surface Ra est inférieure ou égale à 1,6 μm, vérifiez les bavures, les rayures et les fissures ; inspectez la couche durcie pour éviter tout impact sur la résistance à la fatigue.

Les matières premières pour la production de joints de tuyaux en titane
Ruihang, en tant que fabricant professionnel, est spécialisé dans la R&D, la production et la vente de produits en titane et en alliage de titane. Le prix d'usine compétitif peut fournir aux clients. Pour plus de détails, veuillez nous contacter par e-mail :Sam.Rui@bjrh-titanium.com